Cięcie, nałożenie, dokręcenie. Jak sprzęgła Grip eliminują spawanie rur wysokociśnieniowych

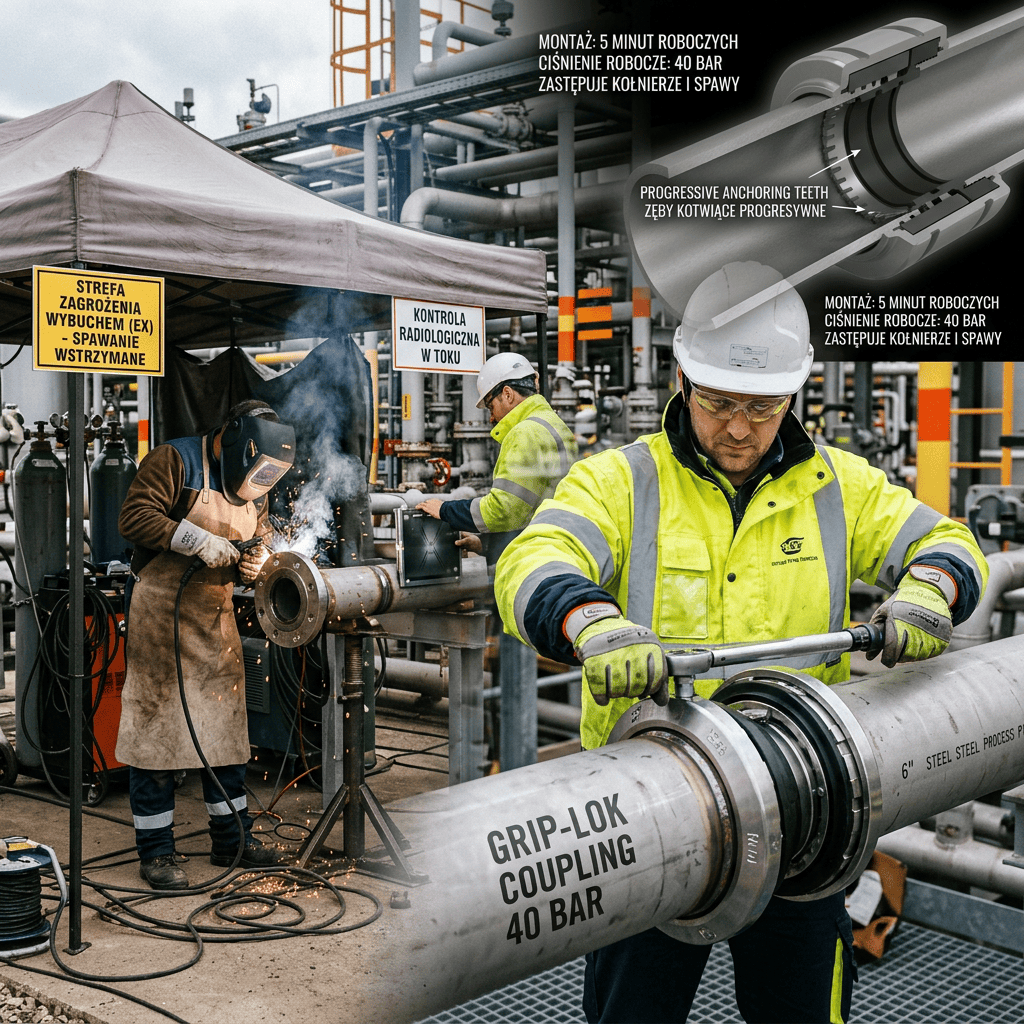
Rurociąg bez spawania. Fizyka kotwienia progresywnego w sprzęgłach zaciskowych
Dogłębna analiza łączenia grubościennych rur stalowych na zimno. Jak inżynieria pierścieni zębatych i uszczelnień wargowych deklasuje sztywność połączeń kołnierzowych i spawów TIG.
Spawanie i gwintowanie: Technologie spowalniające zakład
Budowa nowej linii sprężonego powietrza, modernizacja układu wody lodowej czy awaryjna wymiana zardzewiałej sekcji rurociągu to w tradycyjnym ujęciu koszmar operacyjny dla każdego kierownika Utrzymania Ruchu. Spawanie wymaga opróżnienia i całkowitego osuszenia układu. Wymaga pozwolenia na pracę z otwartym ogniem (Hot Work Permit), izolowania stanowiska od materiałów łatwopalnych, a często kosztownego prześwietlania spawów (RTG). Z kolei gwintowanie wielkich rur (od 2 cali wzwyż) to brutalna praca fizyczna i walka z gigantycznymi maszynami gwinciarskimi na halach.
Gdy dodamy do tego wibracje potężnych pomp niszczące sztywne spawy (pękanie zmęczeniowe), szukano rozwiązania, które łączy wytrzymałość połączenia spawanego z elastycznością kompensatora. Odpowiedzią inżynierii okrętowej – która przeszła później do przemysłu ciężkiego – stały się sprzęgła zaciskowe z profilem kotwiącym (tzw. złącza typu Grip, np. Straub, Teekay).
Mechanika docisku progresywnego: Zęby, które kochają ciśnienie
Sprzęgło Grip na pierwszy rzut oka wygląda jak masywna obejma blaszana. Jednak jego wnętrze to cud tribologii i inżynierii materiałowej, opierający się na niezależnej izolacji medium od sił mechanicznych.
- Pierścień kotwiący (Odpieranie sił osiowych): Na krawędziach sprzęgła zamocowane są stożkowe pierścienie ze specjalnie utwardzanymi, naciętymi zębami. Podczas dokręcania bocznych śrub zamka, zęby te wbijają się fizycznie w zewnętrzną powłokę stalowej rury. Geometria zębów jest tak zaprojektowana, że pod wpływem wzrostu ciśnienia wewnętrznego w rurze (które próbuje wyrwać rury na zewnątrz), zęby wbijają się w stal jeszcze głębiej. System napręża się samoczynnie.
- Uszczelnienie wargowe typu „C”: Pomiędzy pierścieniami znajduje się wielki mankiet elastomerowy (EPDM, NBR, lub FKM/Viton). Ma on w przekroju kształt litery C. Ciśnienie płynu penetruje wnętrze uszczelki i rozpycha jej wargi na zewnątrz – im większe ciśnienie zładu, tym mocniej uszczelka dociskana jest do rury.
- Odsprzęgnięcie drgań: Ponieważ medium jest zamknięte przez gumę, a rury trzymane przez zęby, obie końcówki rur nigdy się ze sobą nie stykają bezpośrednio. Rura może drgać, wydłużać się pod wpływem temperatury i pracować pod kątem (do ok. 2 stopni), a sprzęgło kompensuje te naprężenia jak potężny amortyzator. Zwykły spaw pękłby po kilku miesiącach.
Czas to pieniądz: Procedura montażu na zimno
Przeprowadzenie modernizacji układu chłodzenia w fabryce przy użyciu sprzęgieł ogranicza czas przestoju (Downtime) o setki procent. Cały proces zamyka się w czterech błyskawicznych krokach:
1. Cięcie: Uciąć rurę piłą taśmową lub szablastą. Nie wymaga to sfazowania krawędzi do V jak przy spawaniu – cięcie może być nawet nieco krzywe, sprzęgło to skompensuje.
2. Oczyszczenie z zendry: Przetrzeć rurę papierem ściernym na odległość kilkunastu centymetrów, zdejmując rdzę i luźną farbę, by zęby kotwy znalazły czystą stal (rdzeń).
3. Nasunięcie i strzał z klucza: Nasunąć sprzęgło na rurę, dosunąć drugą rurę i dokręcić śruby zamka zwykłym kluczem dynamometrycznym. W 5 minut powstaje połączenie o wytrzymałości przewyższającej rurę bezszwową PN40.
Starcie technologii: Spaw / Kołnierz / Sprzęgło
| Zjawisko mechaniczne | Sztywne Połączenie Spawane (TIG/MIG) | Sprzęgło Zaciskowe (Grip) |
|---|---|---|
| Wrażliwość na drgania i wibracje pomp | Wysoka (Ryzyko pęknięć zmęczeniowych w strefie wpływu ciepła) | Bardzo niska (Tłumienie poprzez wkładkę elastomerową) |
| Czas przygotowania i montażu (np. DN100) | Około 1 – 2 godzin (Szlifierka, fazowanie, Argon, spawanie) | Około 5 minut (Proste cięcie i dokręcenie śruby) |
| Modyfikacja instalacji na obiekcie | Wymaga wycięcia starego spawu i wspawania flanszy | Możliwość wielokrotnego rozpinania i spinania tego samego sprzęgła |
Gdzie ucieczka od kołnierzy daje zyski? (Case Studies)
Służby Utrzymania Ruchu adaptują to rozwiązanie tam, gdzie tradycyjna mechanika przegrywa z logistyką przestrzeni i bezpieczeństwem pożarowym.
Stacje kompresorów sprężonego powietrza
Nowe kompresory śrubowe często wymagają rozbudowy kolektora tłocznego. Zwykłe gwintowanie calowych rur stalowych jest praco- i czasochłonne, a każda nieszczelność na pakułach czy taśmie teflonowej kosztuje tysiące złotych zmarnowanej energii rocznie. Ucięcie rury i spięcie jej złączem Grip gwarantuje laboratoryjną szczelność na węźle, który stale poddawany jest ciężkim pulsacjom od kompresora.
Rurociągi i instalacje w strefach wybuchowych (EX)
W zakładach petrochemicznych czy farmaceutycznych, wprowadzenie iskrzącej szlifierki lub spawarki na teren hali wymaga wstrzymania procesów w całym sektorze. Praca „na zimno” przy użyciu piły oscylacyjnej i klucza dynamometrycznego pozwala na ominięcie rygorystycznych procedur Hot Work, pozwalając na wymianę zaworów zasuwowych na pracującej fabryce.
Rachunek ekonomiczny (TCO) dla zakładu
Wysokiej klasy sprzęgło zaciskowe na rurę DN100 kosztuje około 400-600 PLN. To więcej niż zwykły kołnierz stalowy do wspawania. Jednak prawdziwy koszt kołnierza to roboczogodzina spawacza TIG, gazy osłonowe, defektoskopia złącza i przestój instalacji rzędu 4 godzin. Przy zastosowaniu technologii Grip, awaria zostaje usunięta w kwadrans, przez zwykłego mechanika, dając oszczędności na poziomie 80% całkowitych kosztów przywrócenia linii do pracy.